




Комплекс на основе ИСД и краевых датчиков РФ60x
Техническая статья для специалистов производства
→ pdf Загрузить в формате PDF (945 KB)

Рисунок 1. Принципиальная схема комплекса: ИСД измеряет скорость, два РФ60x задают границы счета.
Кратко о принципе
В металлопрокатной линии длину движущегося прутка, трубы или профиля удобно получать не по положению его конца в один момент времени, а по пройденному пути. Датчик ИСД непрерывно измеряет скорость поверхности без контакта с металлом. Модуль обработки интегрирует скорость по времени или считает импульсы, каждый из которых соответствует заданному приращению пути. Два триангуляционных датчика РФ60x распознают кромки изделия и открывают только тот временной интервал, в котором сигнал ИСД пригоден для расчета длины конкретного отрезка.
Главное преимущество такого подхода проявляется там, где мерное колесо работает нестабильно: на горячем, мокром, окалиненном или вибрирующем прокате; при рывках и изменении скорости; при риске проскальзывания или повреждения поверхности. ИСД не имеет механического контакта с изделием и не получает погрешность от износа и изменения прижимного усилия. Два датчика серии РФ60x, в свою очередь, отсекают неоднозначные участки у начала и конца изделия.
В описании типа средства измерений № 98383-26 для ИСД-М указан диапазон измеряемых скоростей от 0,03 до 50 м/с, диапазон измерений длины от 1 до 99 999 м и категории точности 0,06; 0,1 и 0,15 процента. Конкретные пределы определяются исполнением и паспортом датчика. Эти характеристики относятся к измерителю ИСД-М; итоговая погрешность комплекса дополнительно зависит от краевых датчиков, геометрии установки, алгоритма и исполнительной системы [1].
Почему длину металлопроката трудно измерять на ходу
На спокойном измерительном столе длина кажется простой геометрической величиной. На прокатной линии объект движется, разгоняется, тормозит, вибрирует и иногда подпрыгивает на роликах. Его поверхность меняет отражательную способность из-за окалины, смазки, воды и температуры. Передняя и задняя кромки могут быть неровными, а между соседними заготовками остается технологический промежуток.
Контактное колесо связывает путь с углом собственного вращения. Оно дает правильный результат только при чистом качении. Проскальзывание, износ обода, биение, изменение диаметра и недостаточный прижим превращаются в систематическую ошибку. На горячем прокате добавляются тепловая нагрузка и риск повреждения механики. Бесконтактный ИСД наблюдает микроструктуру самой поверхности и поэтому исключает кинематическую связь через колесо.
Фактор на линии | Что происходит | Как помогает комплекс |
|---|---|---|
Проскальзывание | Мерное колесо вращается не строго пропорционально пути металла | ИСД измеряет движение оптического рисунка поверхности |
Изменение скорости | Средняя скорость не описывает реальное перемещение во время разгона и торможения | Скорость измеряется многократно, а путь накапливается во времени |
Неровные кромки | У края появляются выбросы или провалы оптического сигнала от мерного колеса | РФ60x формируют измерительное окно от обеих кромок |
Нагрев и окалина | Контактная механика изнашивается, отражение становится нестабильным | Оптику размещают на безопасном расстоянии и защищают кожухом или продувкой |
Вибрация изделия | Положение поверхности меняется относительно датчика | Выбирают рабочее расстояние с запасом и жестко юстируют оптические оси |
Как ИСД превращает скорость в длину
ИСД сначала измеряет скорость. Длина появляется как накопленная сумма малых перемещений: на каждом цикле обработки текущая скорость умножается на длительность цикла, после чего приращения складываются. В непрерывной математической записи это интеграл скорости по времени. Такой принцип корректно учитывает разгон и торможение, если измерительный канал отслеживает динамику процесса и счет ведется в реальном времени.

Здесь L — полная длина изделия, B — точно измеренная база между краевыми датчиками РФ60x, v(t) — скорость по данным ИСД, а t₁ и t₂ — моменты открытия и закрытия измерительного окна. Интеграл дает путь, который изделие проходит, пока обе контрольные позиции заняты. К этому пути добавляется постоянная база B.
Лазерный интерференционный вариант ИСД
В ИСД-М-5.1 когерентный лазерный пучок разделяется на два пучка, которые пересекаются у поверхности и создают пространственную интерференционную структуру. Микронеровности движущегося металла рассеивают свет. Частота модуляции принятого сигнала пропорциональна скорости перемещения поверхности. Электроника выделяет эту частоту, рассчитывает скорость и формирует данные длины [1, 2].
Для производственного цеха сильная сторона ИСД-М-5.1 состоит в работе на малых скоростях и малых длинах, а также в возможности выбрать номинальное расстояние под компоновку линии. По руководству ИСД-М-5.1 доступны номинальные расстояния 10, 18, 30, 60, 130 и 200 см; допустимое изменение расстояния обычно составляет 20–30 процентов от номинала и зависит от поверхности [2]. Конкретная конфигурация должна соответствовать реальному диапазону скоростей и колебаний проката.
Оптический растровый вариант ИСД
В ИСД-М-3.1 периодическая структура находится внутри датчика. Изображение освещенной поверхности проецируется на растровый фотоприемник; при движении объекта электрический сигнал модулируется с частотой, пропорциональной скорости. Такой вариант отличается низкой чувствительностью к загрязнению оптических окон и подходит для тяжелых климатических и пылевых условий [3].
Оба варианта решают одну метрологическую задачу и используют общий принцип накопления пути по скорости. Выбор между ними определяется не названием технологии, а реальными требованиями: минимальной и максимальной скоростью, рабочим расстоянием, загрязненностью, характером поверхности, температурой и требуемой устойчивостью к колебаниям.
Характеристика | ИСД-М-5.1 | ИСД-М-3.1 |
|---|---|---|
Физический принцип | Лазерная интерференционная структура на объекте | Растровая пространственная фильтрация изображения |
Типичный выбор | Цеховые линии, малые скорости и длины, компактная зона измерения | Пыль, наружная эксплуатация, большие колебания объекта |
Диапазон скорости по руководствам | До 50 м/с; нижняя граница зависит от исполнения | До 50 м/с; нижняя граница зависит от исполнения |
Частота измерений | 30–90 Гц, типично 54 Гц | 27–70 Гц, типично 40 Гц |
Защита сенсора | IP67 | IP67 |
Критичная особенность монтажа | Чистота окна и точная ориентация измерительной оси | Освещение, поле зрения и устойчивое положение относительно поверхности |
Как работают краевые датчики РФ60x
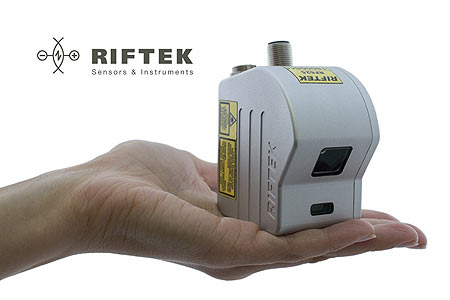
РФ60x решают другую задачу. Это лазерные триангуляционные датчики расстояния. Лазер формирует пятно на объекте, отраженный свет попадает на приемную линейку, а положение изображения зависит от расстояния до поверхности. Процессор переводит положение пятна в расстояние [6, 7].
В измерительном комплексе расстояние используется как признак наличия металла. Когда поверхность проката оказывается в заранее заданном окне, программируемая линия РФ60x меняет логическое состояние. Для РФ603 руководство описывает режим, в котором выход AL имеет низкий уровень при наличии объекта в рабочем окне и высокий — при его отсутствии. Поэтому два датчика могут надежно формировать события по передней и задней кромке, не вмешиваясь в измерение скорости.
Серия РФ603 охватывает рабочие диапазоны от 2 до 1250 мм; максимальная частота обновления данных для стандартных исполнений составляет 2 или 9,4 кГц. Доступен программируемый NPN-выход с открытым коллектором до 100 мА и 40 В, а также вход синхронизации. Эти числа характеризуют возможности самого датчика. Реальная задержка события в комплексе включает накопление сигнала, фильтрацию, логику модуля обработки, вход ПЛК и его цикл [6, 7].
Логика комплекса старт стоп
Краевые датчики устанавливают по ходу движения на точно известном расстоянии B, а ИСД располагают между ними. Счет разрешается только тогда, когда металл одновременно находится под обоими РФ60x. В результате ИСД измеряет центральную часть изделия, удаленную от передней и задней кромок.
Этап | Первый РФ60x | Второй РФ60x | Счет пути ИСД | Смысл |
|---|---|---|---|---|
До изделия | Нет объекта | Нет объекта | Остановлен | Система ожидает заготовку |
Передняя кромка прошла первый датчик | Объект | Нет объекта | Остановлен | Кромка движется к второй позиции |
Передняя кромка прошла второй датчик | Объект | Объект | Старт t₁ | Открывается измерительное окно |
Тело изделия между датчиками | Объект | Объект | Идет счет | Накапливается путь по скорости |
Задняя кромка прошла первый датчик | Нет объекта | Объект | Стоп t₂ | Окно закрывается до выхода края из зоны ИСД |
Изделие покинуло комплекс | Нет объекта | Нет объекта | Сброс цикла | Результат передается в АСУ |
За время от t₁ до t₂ изделие проходит расстояние L − B. Поэтому модуль обработки прибавляет к накопленному пути известную базу B. Метод применим, когда длина изделия больше расстояния между РФ60x. Чем больше полезный измеряемый участок L − B, тем меньше доля фиксированных временных и геометрических ошибок в итоговой длине.
Такая логика также защищает от ложного счета в промежутке между изделиями. Если ИСД кратковременно видит движущийся ролик, пар, окалину или соседнюю деталь, счетчик закрыт, пока два краевых условия не подтверждают присутствие одного изделия.
Почему два краевых датчика повышают достоверность измерения
В исходном материале приведен пример из руководства Proton Products для измерителей SL/SLR. При измерении длины дискретных объектов вход и выход кромки из зоны измерителя скорости могут давать ошибку из-за задержки слежения и времени удержания сигнала. Рекомендуемое решение — две точно разнесенные световые барьеры LB1 и LB2, подключенные к логическим входам: измерение длины разрешается только после того, как объект занял положение, в котором скорость уже измеряется достоверно.

Рисунок 2. Типовая схема с двумя краевыми барьерами LB1 и LB2 вокруг измерителя скорости (пример Proton Products).
Для комплекса ИСД + РФ60x эта схема является функциональной аналогией по логике «ворот», а не по физическому принципу датчиков: в примере Proton используются световые барьеры, а РФ60x являются лазерными триангуляционными датчиками расстояния. В обоих случаях два независимых сигнала присутствия формируют окно старт–стоп. Итоговое соотношение одинаково по смыслу: полная длина изделия равна пути, накопленному измерителем скорости внутри окна, плюс точно измеренная база B между краевыми датчиками.
Импульсный выход и обработка в реальном времени
Для промышленного счетчика удобнее не передавать поток чисел скорости через обычный компьютер, а формировать аппаратную последовательность импульсов. Частота импульсов пропорциональна измеренной скорости. При настройке 1000 импульсов на метр один фронт соответствует 1 мм пути: при 1 м/с выходная частота равна 1000 Гц, при 2 м/с — 2000 Гц. Счетчик получает длину простым подсчетом импульсов [2, 4].
Импульсное представление сохраняет путь при изменении частоты: новая частота должна вводиться без создания или потери лишних периодов. В руководствах ИСД для пути указан типичный коэффициент 1000 имп/м, уровень ТТL или HTL в зависимости от исполнения и частота до 200 кГц. Для реверсивных задач возможен двухканальный энкодерный сигнал или отдельный признак направления [2, 3].
Ключевое требование — детерминированная обработка. События РФ60x, разрешение счета и фиксация результата должны выполняться в контроллере реального времени. Непредсказуемая буферизация в пользовательской операционной системе может превратить миллисекунды задержки в миллиметры или сантиметры ошибки. Компьютер удобен для визуализации и архива, но критический счет и команда исполнительному механизму лучше оставить ПЛК, микроконтроллеру или аппаратному счетчику.
Из чего складывается погрешность
Итоговую неопределенность нельзя свести к одной строке паспорта. Комплекс объединяет измеритель скорости, два датчика кромок, геометрическую базу, алгоритм и исполнительные цепи. Для инженерной оценки полезно разделить вклад на несколько частей.
Вклад | Оценка | Как уменьшить |
|---|---|---|
Измерение скорости ИСД | Категория точности конкретного исполнения и условия отражения | Выбрать подходящее исполнение, выдержать рабочее расстояние, проверить сигнал |
Угол установки ИСД | Измеряется проекция скорости; около 2° дают примерно −0,06%, 4° — около −0,24% | Юстировать измерительную ось параллельно движению, затем проверить на мерном участке |
База между РФ60x | Ошибка измерения B напрямую входит в итоговую длину | Измерять базу поверенным средством по опорным плоскостям и закрепить датчики жестко |
Время реакции кромок | Приближенно δL = v·δt для одного временного события | Повысить частоту обновления, отключить лишнюю фильтрацию, использовать быстрые входы |
Дрожание порога РФ60x | Окалина и вибрация могут многократно пересекать порог | Настроить окно и гистерезис, ввести короткое подтверждение состояния без чрезмерной задержки |
Счет и исполнительный механизм | Потери импульсов и непостоянная задержка искажают отрез | Проверить полосу входа, цикл ПЛК и повторяемость привода |
Исходный материал по краевым датчикам задает требование к одному краевому событию: суммарное время реакции цепочки «краевой датчик — вход/логика счетчика» не должно превышать 2 мс. При скорости 7 м/с такая задержка соответствует линейному смещению около 14 мм (1,4 см) по формуле δL = v·δt; в исходном примере это указано как возможная ошибка ±1,4 см. Для полной длины участвуют два события — старт t₁ и стоп t₂. Если допустить, что до 2 мс независимо приходится на каждый край и ошибки складываются в худшем направлении, консервативный размах может достигать около 28 мм. Если же задержки обоих каналов близки и стабильны, их общая постоянная составляющая в значительной степени сокращается при вычислении интервала t₂−t₁; тогда критичны прежде всего различие задержек и джиттер. Поэтому в спецификации комплекса необходимо отдельно нормировать типичную задержку, разброс задержки и гарантированный предел для всей цепочки.
Не менее важно различать разрешение и точность. Настройка 1000 имп/м позволяет представить путь шагом 1 мм, но не устраняет погрешность скорости, угла, базы и триггеров. Более мелкий шаг, например 0,1 мм/имп, снижает квантование счетчика, однако не делает всю систему автоматически точнее в десять раз.
Практика на металлопрокатной линии
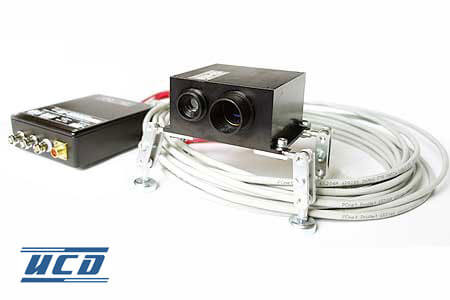
На приложенной установке оптические компоненты вынесены над траекторией проката и закреплены на отдельной конструкции. Это типичная компоновка для бесконтактного контроля: сенсоры не касаются изделия, кабели защищены гофрой, а измерительная зона остается доступной для юстировки и обслуживания.
Видео демонстрирует прохождение нагретой заготовки через ту же позицию. Яркость металла меняется на порядок, но задача комплекса остается прежней: ИСД отслеживает продольную скорость пригодного участка поверхности, а РФ60x фиксируют появление и исчезновение изделия в двух контрольных сечениях. Для горячего проката особенно важны защитный кожух, воздушная или водяная защита по тепловому расчету, чистое оптическое окно и исключение прямого зеркального отражения в приемник.
Опубликованный пример применения ИСД-М-5.1 для трубы с температурой около 1200 °C показывает характерные крайние эффекты: подскоки в начале и выброс скорости у задней кромки. В том опыте измеритель размещали в водоохлаждаемом кожухе, а приемный канал защищали интерференционным фильтром от теплового излучения. Этот пример объясняет, зачем в рассматриваемом комплексе нужны отдельные краевые датчики: измерительное окно можно сформировать на устойчивой центральной части объекта [8].

Рисунок 4. Измерительный узел над линией. Красная точка показывает одну из зон лазерного контроля.
Рисунок 5. прохождения нагретой заготовки.
Практический пример: горячая труба около 1200 °C
Дополнительный исходный материал содержит реальную запись скорости горячей трубы. На входе видны провалы, связанные с подскоками трубы, а у задней кромки возможны выбросы от факела за трубой. Именно эти краевые участки исключаются воротами: счетчик длины включается в момент t₁ и выключается в t₂, когда оба краевых условия задают устойчивый интервал для сигнала ИСД.

Рисунок 6. Реальная запись скорости горячей трубы: краевые провалы и выбросы исключаются измерительным окном t₁…t₂; на исходной записи показана база 5 м + 1 м.
В показанном примере расстояние между краевыми датчиками B составляет 6 м. Поэтому расчет можно записать непосредственно: Lтрубы = LИСД(t₁…t₂) + 6 м. Метод применим для трубы длиной более 6 м. Чем длиннее полезный измеряемый участок внутри ворот, тем меньше относительная доля фиксированных временных и геометрических ошибок. Скорость за пределами окна t₁…t₂ в расчет длины не входит. Переменная скорость внутри окна сама по себе не создает ошибки принципа, поскольку ИСД накапливает фактически пройденный путь по текущей скорости; это справедливо при условии, что внутри окна нет провалов или выбросов измеренного сигнала.

Рисунок 7. Схема исходного примера: два краевых датчика образуют базу 6 м, разделенную относительно зоны ИСД на участки 1 м и 5 м; счет ведется от t₁ до t₂.
На схеме стрелки движения изделия направлены справа налево. Поэтому подписи 1 м и 5 м на разных сторонах ИСД не противоречат аннотациям на временной записи: метрологически существенна их сумма B = 6 м и однозначное соответствие событий t₁ и t₂ выбранному направлению движения.
Сравнение с Beta LaserMike и промышленными аналогами
Для прокатной линии полезно сравнивать датчики не только по одной строке точности, но и по геометрии установки, метрологическому статусу и эксплуатационной поддержке. ИСД-М — российская разработка ООО «ПТП «СЕНСОРИКА-М» (Москва), созданная для промышленных задач измерения скорости и длины. На практике вертикальные колебания, изменение диаметра трубы или профиля, прогиб и подскоки изделия могут вывести поверхность из зоны измерения раньше, чем проявится разница в сотых долях процента. Поэтому для комплекса ИСД-М + РФ60x особенно важны рабочая высота, допустимое изменение расстояния до поверхности, наличие утвержденного типа СИ и возможность оперативного локального сервиса [1, 15].
В приложенном каталоге Beta LaserMike подробная таблица LS8000/LS9000 задает дискретные расстояния до объекта 300, 600, 1000, 1500, 2000 и 2500 мм. Для этих исполнений глубина зоны измерения составляет соответственно 35, 50, 100, 200, 200 и 200 мм [12]. У ИСД-М-5.1 руководство приводит номинальные расстояния 100, 180, 300, 600, 1300 и 2000 мм и допустимое изменение расстояния на ±20–30 % от номинала в зависимости от поверхности [2]. Это принципиально более широкий запас по перемещению поверхности относительно выбранной рабочей высоты.
Таблица 5. Сопоставление ИСД-М и Beta LaserMike LaserSpeed по параметрам, важным для металлопрокатной линии.
Параметр | ИСД-М (акцент: ИСД-М-5.1) | Beta LaserMike LS8000/LS9000 |
|---|---|---|
Принцип | Лазерный интерференционный (ИСД-М-5.1); в семействе также есть растровый оптический ИСД-М-3.1 | Двухлучевая интерферометрическая / доплеровская схема LaserSpeed |
Реверс и нулевая скорость | В Описании типа предусмотрено исполнение с определением направления вектора скорости («Р»). РЭ ИСД-М-5.1 описывает реверсивные исполнения и прямо указывает, что при корректной настройке порогов измеренная скорость неподвижного объекта равна нулю; доступны энкодерные выходы A/B для реверса [1, 2]. | LS9000 также определяет направление движения и состояние останова [12]. Поэтому реверс и прохождение через нулевую скорость не следует считать уникальным преимуществом LaserSpeed перед ИСД-М. |
Номинальные / модельные рабочие расстояния | 100, 180, 300, 600, 1300, 2000 мм; возможны заказные конфигурации [2] | 300, 600, 1000, 1500, 2000, 2500 мм по детальной таблице моделей [12] |
Запас по изменению высоты объекта | ±20–30 % от номинального расстояния; зависит от поверхности [2] | Глубина зоны измерения 35–200 мм в зависимости от модели [12] |
Точность / нормируемая погрешность | ГРСИ: категории ±0,06; ±0,1; ±0,15 %. РЭ указывает, что после настройки на путях >200 м возможны 0,02–0,03 % даже для больших номинальных расстояний [1, 2] | <±0,05 % при глубине зоны <75 мм; <±0,1 % при глубине >75 мм; воспроизводимость ±0,02 % [12] |
Класс защиты | IP67 [2, 3] | IP67 [12] |
Масса измерительного сенсора | ИСД-М-5.1 около 0,32 кг; блок обработки около 0,35 кг [2] | Базовый LS8000/9000 около 3,4–3,7 кг; E/X исполнения существенно тяжелее [12] |
Российская разработка и метрологический статус | Разработка и серийное производство ООО «ПТП «СЕНСОРИКА-М», Москва. Утвержденный тип СИ, регистрационный № 98383-26; применение в регулируемой сфере — по аттестованным методикам [1, 15]. | Зарубежная система. В приложенном каталоге сведения, эквивалентные российскому Описанию типа № 98383-26, не приведены [12]. |
Сервис и эксплуатационная поддержка в РФ | Локальный российский разработчик и изготовитель. По заявленным условиям сервисного обслуживания — до 2 рабочих дней; этот срок целесообразно фиксировать в договоре поставки/сервисном соглашении. | Сроки зависят от российского поставщика, наличия запчастей и условий сервисного договора; в приложенном каталоге двухдневный срок обслуживания не заявлен. |
Частоту измерений в этой редакции не используем как аргумент в пользу LaserSpeed. В документации производителей приводятся разные уровни быстродействия и разные определения показателя: у ИСД-М нормируется частота выдачи/обработки измеренного значения, одновременно имеется аппаратный импульсный выход пути до 200 кГц; у LaserSpeed в каталоге отдельно приведена внутренняя частота измерений. Такое сравнение «одной цифрой» некорректно без одинаковой методики, поэтому для рассматриваемой задачи оно не является критерием выбора [2, 12].
Рабочая высота: наиболее заметное преимущество ИСД-М
Разница особенно заметна на одинаковых или близких высотах. Для номинала ИСД-М-5.1 600 мм допустимое изменение ±20–30 % соответствует отклонению ±120…180 мм, то есть общей ширине допустимого диапазона порядка 240…360 мм. У LaserSpeed LS8000/9000 исполнения -306 на 600 мм в таблице указана глубина зоны измерения 50 мм [2, 12]. При номинале ИСД-М 2000 мм расчетный диапазон по условию ±20–30 % составляет 800…1200 мм по полной ширине, тогда как для LaserSpeed -320 на 2000 мм указано 200 мм. Таким образом, по паспортной геометрии запас ИСД-М по вертикальному перемещению поверхности получается примерно в 4–7 раз шире; точное значение зависит от поверхности и конкретной настройки.
Таблица 6. Рабочая высота и допустимое изменение расстояния до поверхности.
Сопоставимый режим | ИСД-М-5.1 | Beta LaserMike | Отношение по полной ширине зоны |
|---|---|---|---|
Около 600 мм | 600 мм; ±120…180 мм → полная ширина 240…360 мм | LS8000/9000-306: 600 мм; глубина зоны 50 мм | примерно 4,8–7,2× в пользу ИСД-М |
Около 2000 мм | 2000 мм; ±400…600 мм → полная ширина 800…1200 мм | LS8000/9000-320: 2000 мм; глубина зоны 200 мм | примерно 4–6× в пользу ИСД-М |
Диапазон семейства / утвержденного типа | В Описании типа для ИСД-М-3.1-О и ИСД-М-5.1-Л: расстояние установки 15–3500 мм [1] | Детальная таблица LS8000/9000: модельные расстояния 300–2500 мм [12] | У ИСД-М шире охват по вариантам установки; это не означает, что один оптический модуль перекрывает весь диапазон без смены исполнения |

Рисунок 8. Фрагменты исходных документов: сверху — Описание типа ИСД-М с диапазоном расстояния установки, снизу — таблица LS8000 с модельными расстояниями и глубиной зоны измерения.
Важно различать «диапазон расстояния установки для утвержденного типа» и рабочий диапазон одного конкретного оптического исполнения. Описание типа № 98383-26 охватывает семейство модификаций: в таблице 2 для ИСД-М-3.1-О и ИСД-М-5.1-Л указан диапазон установки 15–3500 мм, а для ИСД-М-7.1 — 5–3000 мм [1]. Конкретный датчик заказывается под определенное номинальное расстояние и диапазон скоростей. Это же относится и к LaserSpeed, где 300…2500 мм реализуются разными моделями -303…-325 [12].
Контекст: Polytec ProSpeed и ASTECH VLM
Другие приложенные материалы подтверждают, что большой номинальный stand-off сам по себе еще не означает большой допуск к колебаниям высоты. Polytec ProSpeed LSV-2100 предлагает номинальные расстояния от 300 до 3000 мм, но глубина поля составляет 120–200 мм; заявленная точность <0,05 % указана для контролируемых условий [13]. ASTECH VLM 320 имеет рабочие расстояния порядка 170–240 мм, обычно ±7,5…15 мм и до ±10…30 мм в расширенном диапазоне; при этом заявленная неопределенность <0,025 % относится к номинальной высоте, <0,05 % — к обычному диапазону и 0,2 % — к расширенному [14]. На этом фоне сильная сторона ИСД-М — сочетание большого выбора рабочей высоты с крупным относительным допуском ±20–30 %.
Таблица 7. Контекст по двум другим приложенным промышленным измерителям.
Параметр | ИСД-М-5.1 | Polytec LSV-2100 | ASTECH VLM 320 |
|---|---|---|---|
Рабочие расстояния | 100…2000 мм по стандартным номиналам; заказные варианты; семейство ГРСИ до 3500 мм [1, 2] | 300, 500, 700, 1000, 1500, 2000, 2500, 3000 мм [13] | 170, 185 или 240 мм в зависимости от версии [14] |
Допуск / глубина | ±20–30 % от номинала [2] | 120–200 мм depth-of-field [13] | ±7,5…15 мм; расширенно до ±10…30 мм [14] |
Точность в документе | Категории ГРСИ ±0,06/0,1/0,15 %; РЭ отдельно приводит 0,02–0,03 % на длинных путях после настройки [1, 2] | <0,05 % от показания, прямо оговорено «under controlled conditions» [13] | <0,025 % на номинале; <0,05 % в диапазоне; 0,2 % в расширенном диапазоне [14] |
Как правильно трактовать цифры Описания типа
Цифры Описания типа СИ следует трактовать как нормируемые пределы для утвержденного типа, а не как обещание «типичной лучшей» лабораторной характеристики каждого экземпляра. Поэтому прямое сравнение одной строки ГРСИ ИСД-М (например, ±0,06…0,15 %) с рекламной строкой конкурента без учета условий испытаний может быть методически неверным. В самом РЭ ИСД-М-5.1 указано, что после настройки для исключения геометрической ошибки на путях более 200 м точность может составлять 0,02–0,03 % даже для больших номинальных расстояний [2]. Одновременно у LaserSpeed детальная таблица уже разделяет точность по глубине зоны: <±0,05 % при глубине <75 мм и <±0,1 % при глубине >75 мм [12], а Polytec указывает <0,05 % именно «under controlled conditions» [13].
Поэтому более консервативная цифра в российском Описании типа сама по себе не доказывает худшую фактическую работу ИСД-М на линии. Корректный вывод о превосходстве по абсолютной точности в одинаковых реальных условиях потребовал бы параллельных испытаний на одном и том же объекте. Зато преимущество по рабочей геометрии — номиналам, допустимому изменению высоты и диапазону установки, закрепленному в документации, — можно сравнивать непосредственно и оно выражено значительно.
Госреестр СИ № 98383-26: практическое преимущество для проекта
ИСД-М внесен в Государственный реестр средств измерений под регистрационным № 98383-26. Описание типа прямо устанавливает назначение для бесконтактного измерения скорости и длины материалов и объектов, диапазон скорости 0,03–50 м/с, диапазон длины 1–99 999 м и категории точности 0,06; 0,1; 0,15 % [1]. Там же описано метрологически значимое встроенное ПО, уровень его защиты и условия применения в сфере государственного регулирования обеспечения единства измерений по аттестованным методикам.
Для российской промышленной линии это не формальность: наличие утвержденного типа дает проекту понятную метрологическую основу для выбора исполнения, паспорта, методики измерений и последующего подтверждения характеристик комплекса. В приложенных каталогах Beta LaserMike, Polytec и ASTECH приведены технические характеристики производителей, но сведения, эквивалентные российскому Описанию типа № 98383-26, в этих материалах отсутствуют. Поэтому при закупке для задач, где требуется прослеживаемое метрологическое обеспечение в РФ, ИСД-М имеет документально подтвержденное организационно-метрологическое преимущество.
Российская разработка и сервисное сопровождение
ИСД-М разработан и выпускается российской компанией ООО «ПТП «СЕНСОРИКА-М» в Москве. Официальные материалы компании прямо относят высокоточные датчики и системы сбора данных к собственной разработке, а Описание типа СИ № 98383-26 фиксирует российского изготовителя. Для промышленного заказчика это означает прямую техническую связь с разработчиком, отсутствие зависимости от зарубежного производителя при адаптации конфигурации и понятную метрологическую поддержку внутри РФ [1, 15].
Отдельное практическое преимущество — скорость сервиса. По заявленным условиям обслуживания ИСД-М сервисные работы выполняются в течение двух рабочих дней. Для непрерывной прокатной линии это может быть важнее небольшой разницы в каталожных характеристиках: сокращается время простоя и логистика ремонта. Для закупочной документации двухдневный срок рекомендуется прямо закреплять в договоре или SLA, чтобы он был не только эксплуатационной практикой, но и договорным обязательством.
Итог сравнения для металлопрокатной линии
Beta LaserMike остается известным промышленным ориентиром, однако по функциям реверса и останова у него нет принципиального преимущества перед ИСД-М: в утвержденном типе ИСД-М предусмотрено определение направления вектора скорости, а РЭ прямо описывает получение нулевого значения при неподвижном объекте и работу реверсивных исполнений [1, 2]. Частоту измерений также не следует использовать как простой маркетинговый аргумент без приведения параметров к единой методике. Для реальной металлопрокатной линии определяющими преимуществами ИСД-М являются значительно больший запас по рабочей высоте, очень легкая измерительная головка, аппаратный импульсный канал длины, российская разработка и производство, утвержденный тип СИ № 98383-26 и локальное сервисное обслуживание с заявленным сроком до двух рабочих дней. Именно это сочетание делает ИСД-М особенно удобной основой комплекса с краевыми датчиками РФ60x.
Проектирование и ввод в эксплуатацию
Надежный комплекс начинается с технологической карты движения изделия. До выбора датчиков нужно знать диапазон скоростей, минимальную длину отрезка, вертикальные и боковые колебания, температуру, состояние поверхности, промежуток между изделиями и требуемую итоговую погрешность. По этим данным выбирают рабочее расстояние ИСД, вариант оптической схемы, диапазон РФ60x и быстродействие контроллера.
- Разместить ИСД на участке, где поверхность движется поступательно и как можно меньше подпрыгивает. Измерительная ось должна быть параллельна вектору скорости.
- Выбрать минимально достаточное номинальное расстояние до проката с учетом колебаний, теплового экрана и допустимого диапазона изменения расстояния.
- Установить два РФ60x на жесткой общей базе. Их измерительные пятна должны пересекать репрезентативную часть профиля, а не фаску, технологическое отверстие или зону постоянного осыпания окалины.
- Настроить рабочее окно и гистерезис РФ60x на реальном холодном и горячем металле. Проверить одиночное переключение на каждой кромке при минимальной и максимальной скорости.
- Измерить базу B по опорным сечениям с точностью, заметно лучшей требуемой точности готового результата. Зафиксировать значение в параметрах модуля обработки.
- Согласовать уровни сигналов. У РФ603 программируемый выход выполнен как NPN с открытым коллектором; вход контроллера и питание должны соответствовать электрической схеме.
- Проверить счет импульсов ИСД на максимальной скорости. Частотный вход должен принимать максимальную выходную частоту с запасом и не терять короткие импульсы.
- Выполнить настройку на поверенном мерном участке или по эталонным изделиям. Сравнить среднюю ошибку и разброс по серии проходов, отдельно для разгона, установившегося движения и торможения.
- Повторить испытания при типичных помехах: пар, вода, окалина, вибрация, изменение яркости, короткий промежуток между изделиями. Ложные фронты должны выявляться диагностикой.
- Зафиксировать конфигурацию, версию ПО, коэффициент импульсов, пороги РФ60x, базу B и результаты проверки. Для регулируемой сферы применять аттестованную методику измерений и действующие требования к поверке.
Что получает производство
Комплекс разделяет задачу на две физически понятные части. ИСД точно измеряет движение поверхности и формирует путь. РФ60x отмечают границы того фрагмента, который следует отнести к одному изделию. Модуль реального времени связывает эти сигналы, добавляет измеренную базу и передает готовую длину в АСУ или систему сортировки.
Такое разделение особенно полезно в металлопрокате. Скорость может меняться внутри измерительного окна, и это не нарушает принцип расчета: каждое приращение пути определяется по текущей скорости. Краевые дефекты не обязаны интерпретироваться как скорость, потому что начало и конец задаются независимыми датчиками расстояния. При правильной юстировке, тепловой защите и контроле задержек система дает воспроизводимый результат без изнашиваемого контакта с продукцией.
Главный измерительный элемент здесь — ИСД. Именно его сигнал несет информацию о пройденном пути. РФ60x повышают достоверность измерения штучных отрезков, формируя точное окно старт–стоп. Поэтому при проектировании нельзя оценивать компоненты по отдельности: требуемую погрешность должен подтвердить весь комплекс в реальных режимах линии.
Сравнение с LaserSpeed, ProSpeed и VLM показывает, что для данной задачи конкурентоспособность ИСД-М определяется не только метрологической строкой паспорта. Практически значимыми оказываются большой запас по рабочей высоте, малая масса оптической головки, реверсивный режим с корректным нулевым состоянием, наличие утвержденного типа СИ № 98383-26, российская разработка и возможность оперативного сервиса внутри РФ. Для линии с заметными вертикальными колебаниями проката и высокой ценой простоя эти факторы способны дать больший системный эффект, чем небольшая разница в рекламных цифрах отдельных датчиков.
Источники
2. pdf ИСД-М-5.1. Лазерный измеритель скорости и пути. Руководство по эксплуатации, 2026. (2.72 MB)
3. pdf ИСД-М-3.1. Оптический измеритель скорости. Руководство по эксплуатации, 2026. (2.22 MB)
4. Сенсорика-М. Методика измерения длины датчиками скорости.
5. Сенсорика-М. Бесконтактное измерение длины и пройденного пути ИСД-5.
6. Триангуляционные лазерные датчики серии РФ603. Техническое описание и инструкция.
7. РИФТЭК. Лазерные триангуляционные датчики РФ60x и РФ603.
8. Сенсорика-М. Измерение длины горячей трубы около 1200 °C датчиком ИСД-5.
9. Схема комплекса, фотография установки и видеозапись прохождения заготовки. Материалы, предоставленные для статьи.
10. Proton Products. SL mini and SLR mini Series Speed and Length Gauges Instruction Manual. Appendix 1: High Accuracy Length Measurement of Discrete Objects Application Note, p. 117. Фрагмент приведен в исходном документе «Измерение длины с краевыми датчиками».
11. «Измерение длины с краевыми датчиками». Исходные материалы: принцип работы ворот, временная диаграмма и пример измерения горячей трубы около 1200 °C.
12. Beta LaserMike. LaserSpeed 8000/9000. Приборы для проведения бесконтактных измерений скорости и длины проката в металлургии.
13. Polytec. ProSpeed LSV-2100. Precise, non-contact speed and length measurement. Datasheet, 2018/09.
14. ASTECH Angewandte Sensortechnik GmbH. VLM 320 Series — Velocity and Length Sensor. Technical Data, Version 1.1, 15.10.2010.
Примечание к сравнительным данным: характеристики зарубежных приборов приведены по приложенным каталогам и datasheet производителей. Условия испытаний и формы нормирования параметров различаются, поэтому значения точности сопоставляются с оговорками, приведенными в тексте.
15. ООО «ПТП «СЕНСОРИКА-М». Разработка и внедрение прецизионных бесконтактных датчиков скорости, длины и дистанции; высокоточные датчики и системы сбора данных собственной разработки.